رپورتاژ آگهی
مدیران خطوط تولید و کارگاه های صنعتی همواره در نقطه تصمیم گیری دشواری میان فناوری های نشانه گذاری سنتی و مدرن قرار دارند. از یک سو سال ها استفاده از چاپگرهای جوهرافشان متداول بوده است، اما استهلاک قطعات هیدرولیک و هزینه های پنهان خرید حلال و جوهر، حاشیه سود کارخانه را فرسایش میدهد. از سوی دیگر، مهاجرت به سیستم های متمرکز بر پایه فوتونیک نوری نیازمند بازنگری کامل در فرآیند درج کد روی محصول نهایی است که انتخاب اشتباه در آن میتواند به توقف خط تولید یا افت خوانایی بارکدها منجر شود.
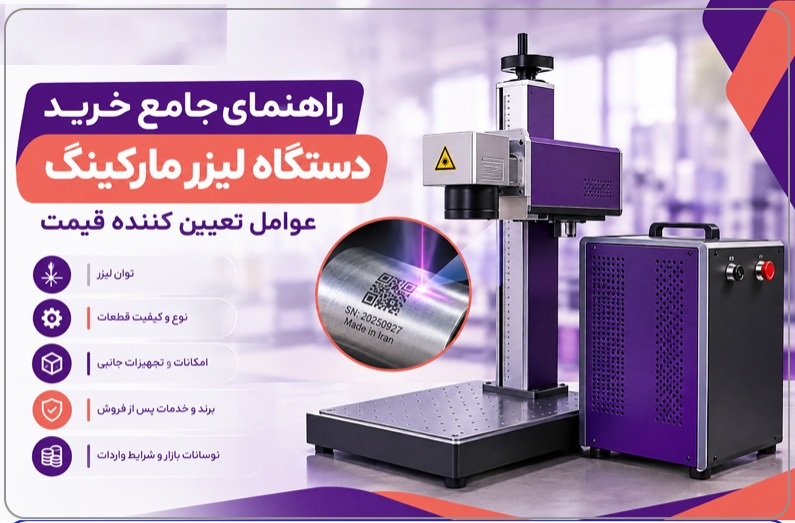
این چالش زمانی عمیق تر میشود که استانداردهای ردیابی کالا و صادرات، درج کدهای ماندگار و ضد جعل را اجباری میکنند و روش های مکانیکی یا مبتنی بر رنگ دیگر پاسخگوی اصطکاک و شرایط محیطی نیستند. برای ایجاد شفافیت در زنجیره تولید، ابتدا باید زیرساخت و ظرفیت خط را ارزیابی کرد تا مشخص شود سرمایه گذاری روی دستگاه لیزر مارکینگ چه زمانی توجیه مالی پیدا میکند و تا چه اندازه میتواند هزینه های متوقف ماندن خطوط بسته بندی را کاهش دهد.
مقایسه عملیاتی جت پرینتر جوهری در برابر سیستم های نشانه گذاری لیزری
تجهیزات کدگذاری سنتی مانند جت پرینترهای پیوسته یا کارتریجی همواره به اقلام مصرفی وابستگی شدید دارند که این امر باعث افزایش تصاعدی هزینه نگهداری و تعمیرات در تیراژ بالا میشود. در محیط های خشن صنعتی با گردوغبار زیاد، نازل های جوهر دچار گرفتگی مکرر میشوند و اپراتور ناچار است زمان زیادی را صرف شستشوی سیستم با حلال های فرار کند که خود خطرات زیست محیطی و ایمنی به همراه دارد. در مقابل، پرتوی متمرکز نوری بدون تماس فیزیکی و بدون نیاز به حتی یک قطره مایع مصرفی، عملیات نشانه گذاری را به شکل دائمی روی سطح پیاده سازی میکند.
| شاخص ارزیابی فنی | سیستم های جوهرافشان (CIJ / TIJ) | سیستم های متمرکز لیزری |
|---|---|---|
| هزینه اقلام مصرفی | مستمر و وابسته به جوهر، حلال و کارتریج | صفر (بدون نیاز به هرگونه ماده مصرفی) |
| میزان توقف ناخواسته خط | بالا به دلیل خشک شدن نازل و نوسان غلظت | بسیار پایین به علت ساختار مکانیکی ایستا |
| طول عمر و ثبات چاپ | احتمال پاک شدن با سایش یا تماس حلال ها | کاملا دائمی، مقاوم در برابر حرارت و سایش |
| هزینه اولیه تجهیزات | پایین تر در مرحله خرید اولیه | بالاتر در مرحله خرید اولیه |
چهار متغیر کلیدی در انتخاب سیستم کدگذاری کارخانه
برای انتخاب فناوری مناسب میان این دو رویکرد، مدیران فنی باید کارایی را نه صرفا بر اساس قیمت خرید دستگاه، بلکه بر پایه نرخ هزینه به ازای هر ضرب بررسی کنند:
- نرخ سرعت خروجی نوار نقاله: سنجش حداکثر شتاب خط برای جلوگیری از دفرمه شدن کدهای متحرک.
- میزان چسبندگی و جنس بدنه کالا: بررسی واکنش پذیری پلیمرها و فلزات در برابر حرارت یا جذب قطره.
- شرایط اقلیمی سالن تولید: تاثیر دما و غبار بر ویسکوزیته مایعات یا نیاز به عایق کاری نوری.
- ماندگاری قانونی شناسه محصول: الزام استانداردهای کیفی برای ماندگاری مادام العمر اطلاعات رهگیری.
تحلیل هزینه کل مالکیت در بازه زمانی دو تا سه ساله نشان میدهد که خرید فناوری بدون مصرفی با وجود سرمایه گذاری اولیه بالاتر، بسیار اقتصادی تر است زیرا هزینه خرید کارتریج و استهلاک پمپ های مکانیکی در تیراژهای میلیونی حذف خواهد شد. بنابراین گام بعدی برای خریداران، شناسایی توان سورس و قطعات اپتیکی مناسب بر اساس نوع متریال قطعات کارگاهی خواهد بود.
بررسی کارکرد و مزایای دستگاه لیزر فایبر در مقایسه با سایر سورس های لیزری
فناوری تولید پرتو در سیستم های نشانه گذاری مدرن بر پایه برانگیختگی عناصر خاکی کمیاب درون فیبر نوری بنا شده است که نتیجه آن پرتو لیزری فوق العاده باریک با طول موج تقریبی ۱۰۶۴ نانومتر میباشد. این طول موج به گونه ای رفتار میکند که بالاترین نرخ جذب فوتونی را در شبکه اتمی فلزات گوناگون ایجاد مینماید و انرژی نور بدون بازتاب مخرب، مستقیما به انرژی حرارتی موضعی برای براده برداری میکرونی تبدیل میشود. به کارگیری دستگاه لیزر فایبر به دلیل راندمان الکترواپتیکال خیره کننده، مصرف برق خطوط تولید را به شدت کاهش داده و نیاز به سیستم های پیچیده چیلر خنک کننده آبی را در توان های متداول به طور کامل حذف میکند.
تفاوت بنیادین این معماری در مقایسه با سورس های دی اکسید کربن و فرابنفش، در تطابق رفتار نوری با چگالی سطحی متریال های سخت نهفته است. لیزرهای گاز کربنیک به دلیل طول موج بلند ۱۰۶۰۰ نانومتری توسط رساناهای فلزی منعکس میشوند و برای آلیاژهای آهنی کارایی ندارند؛ در شرایطی که پرتو فایبر با تمرکز میلیمتری، کریستال های سطح فلز را پیوندشکنی میکند. در جدول تخصصی زیر، کارایی فنی این سه سورس لیزری متداول در برخورد با سطوح فلزی و صنعتی مقایسه شده است:
| مولفه مقایسه فنی | سورس فایبر (Fiber 1064nm) | سورس دی اکسید کربن (CO2 10600nm) | سورس فرابنفش (UV 355nm) |
|---|---|---|---|
| میزان جذب روی فلزات سخت | فوق العاده بالا بدون بازتاب سطحی | بسیار ضعیف با بازتاب حداکثری پرتو | متوسط تا خوب (حرارت سرد) |
| عمر مفید موثر ماژول مولد | فراتر از ۱۰۰ هزار ساعت کاری | حدود ۱۵ تا ۲۰ هزار ساعت | حدود ۱۵ تا ۲۵ هزار ساعت |
| سیستم خنک کاری مورد نیاز | هواخنک بی صدا بدون افت توان | نیازمند چیلر آب گرد یا هواپیچیده | نیازمند چیلر آب گرد مجزا |
| دقت جزییات و وضوح بارکد | بسیار ظریف با کنتراست تیره یا روشن | لبه های محو روی لایه های متراکم | دقت در حد میکرون روی پلیمرها |
چهار مزیت عملیاتی لیزر مبتنی بر فیبر در پردازش قطعات فلزی
مدیران کارخانه ها برای تجهیز خطوط ماشین کاری و پرداخت فلز، با تکیه بر ویژگی های ساختاری این سورس به بالاترین بهره وری میرسند:
- طول عمر استثنایی و عدم افت فرکانس: ماژول های دیودی بدون قطعات مکانیکی متحرک تا سال ها بدون افت کیفیت عمل میکنند.
- کیفیت فوکوس در حد میکرون: قطر نقطه تمرکز بسیار ریز که امکان درج بارکدهای دو بعدی دیتاماتریس در ابعاد زیر سه میلیمتر را میدهد.
- سرعت گالوانومتری اسکنر نوری: پیمایش بیش از ۷ هزار میلیمتر بر ثانیه روی سطح فلز برای همگامی با سرعت خطوط اتوماتیک.
- پایداری حرارتی حین شیفت های طولانی: حفظ پایداری پرتو در شرایط کارکرد سه شیفت بدون نیاز به کالیبراسیون مجدد روزانه.
در کنار این کارایی خیره کننده، دستیابی به بالاترین وضوح بر روی استیل، برنج یا آلومینیوم آنودایز شده مستلزم انتخاب توان اپتیکی متناسب با عمق نفوذ مورد انتظار است. کارگاه های ریخته گری و خودروسازی عموما برای حکاکی شماره سریال های عمیق به سراغ توان های ۳۰ یا ۵۰ وات میروند، در حالی که نشانه گذاری سطحی ابزارآلات پزشکی با توان های پایین تر نیز بالاترین استاندارد تمیزی را فراهم میسازد. تحلیل دقیق تر این بازه های توانی و ملحقات اپتیکی، گام اصلی برای مدیریت هزینه نهایی تجهیزات کارگاه خواهد بود.
فاکتورهای فنی موثر بر قیمت دستگاه حک لیزری روی فلز
سرمایه گذاری روی تجهیزات نشانه گذاری بدون مصرفی در کارگاه های صنعتی، تابع متغیرهای فنی متعددی است که برآیند آنها بازدهی خط و طول عمر تجهیزات را تعیین میکند. بسیاری از خریداران در وهله نخست صرفا به توان اسمی سورس توجه میکنند، اما در عمل هماهنگی میان کارت کنترلر، سرعت درایورهای آینه و برند ماژول مولد پرتو است که پیوستگی کاری را بدون نوسان توان تضمین مینماید. برای مدیریت بهینه بودجه کارخانه، استعلام دقیق و آگاهی از جزییات قطعات قبل از بررسی قیمت دستگاه حک لیزری روی فلز امری حیاتی است تا از خرید سیستم های مونتاژی نامرغوب با افت فرکانس جلوگیری شود.
در بازار تجهیزات صنعتی، تفاوت معناداری میان ژنراتورهای نوری پیوسته و پالسی (مانند فناوری کیوسوئیچ در برابر ماپا) وجود دارد که مستقیما بر عمق لایه برداری و تنوع متریال تحت پوشش اثر میگذارد. علاوه بر آن، کیفیت آینه های گالوانومتر و نوع لنزهای متمرکز کننده میدان دید موسوم به اف تتا، تعیین کننده پایداری وضوح در گوشه های کادر نشانه گذاری هستند. جدول زیر ساختار سهم هر یک از قطعات کلیدی در بهای تمام شده یک سیستم صنعتی استاندارد را به تصویر میکشد:
| قطعه و زیرسیستم فنی | بازه سهم از ارزش تجهیزات | اثر مستقیم بر کارکرد خط تولید |
|---|---|---|
| سورس لیزری (ژنراتور فوتونیک) | حدود ۴۵ تا ۵۵ درصد | تعیین عمق نفوذ، ماندگاری پرتو و توان لایه برداری از آلیاژها |
| هد و اسکنر گالوانومتری (گالوو) | حدود ۲۰ تا ۲۵ درصد | دقت زاویه ای، سرعت پیمایش خطی و توانایی چاپ در حرکت پیوسته |
| مادربرد کنترلر و نرم افزار پردازش | حدود ۱۰ تا ۱۵ درصد | هماهنگی با سنسورهای خط، پشتیبانی از شفت انکودر و پایداری سیگنال |
| منبع تغذیه، شاسی و ملحقات ایمنی | حدود ۱۰ تا ۱۵ درصد | مهار نویزهای صنعتی، عایق بندی غبار و حفاظت اپراتور در برابر بازتاب |
چهار شاخص سخت افزاری تعیین کننده رده قیمتی سیستم های حکاکی فلزات
کارشناسان فنی هنگام ارزیابی پیش فاکتورهای خرید، باید تفاوت های زیر را در مشخصات قطعات بررسی و اولویت بندی نمایند:
- فناوری و برند سورس ژنراتور: انتخاب میان سورس های متداول بازار نظیر ریکاس، مکس یا برندهای پالسی ماپا جهت کنترل پهنای پالس.
- شتاب چرخش موتورهای سروو در هد گالوو: اسکنرهای آنالوگ معمولی در مقایسه با سیستم های دیجیتال پرسرعت با سرعت بیش از ۸ هزار میلیمتر بر ثانیه.
- فاصله کانونی لنز متمرکز کننده اف تتا: ابعاد میز کار از ۱۰ در ۱۰ سانتیمتر تا ۳۰ در ۳۰ سانتیمتر با حفظ چگالی فوتون ها.
- قابلیت سینک شدن با خطوط تولید پویا: بهره مندی از سیستم پرواز آزاد نوری موسوم به فلایینگ جهت کدگذاری قطعات متحرک بدون توقف نوار.
همگرایی صحیح میان توان منبع فوتونی و سرعت اسکن پرتو باعث میشود که کارگاه بدون پرداخت هزینه اضافی برای توان های بالاتر از نیاز، به عمق براده برداری استاندارد دست پیدا کند. در صنایع نفت، گاز، قطعه سازی خودرو و شیرآلات ساختمانی که خوانایی شماره سریال پس از مراحل آبکاری یا سندبلاست ضرورت دارد، تطابق توان دستگاه با سرعت خط تعیین کننده موفقیت کل فرآیند نشانه گذاری خواهد بود. بررسی دقیق تر این توان ها و کاربرد هر بازه بر روی محصولات گوناگون، چشم انداز شفاف تری برای انتخاب مدل نهایی پیش روی صنعتگران میگذارد.
تنوع کاربردهای صنعتی دستگاه لیزر مارکینگ در خطوط تولید مادر
تحول بنیادین در زنجیره های تامین و خطوط مونتاژ سنگین با ورود پرتوهای پایدار فایبر رقم خورد؛ جایی که قطعات تحت شرایط محیطی خشن مانند سایش مکانیکی، تماس با روغن های هیدرولیک و تنش های دمایی شدید قرار دارند. روش های قدیمی برچسب گذاری یا چاپ های جوهری سطحی در این صنایع کارایی خود را به سرعت از دست میدهند، در حالی که نشانه گذاری فوتونیک ساختار متالورژیکی لایه رویی قطعه را با دقت میکرونی تغییر میدهد. به کارگیری مدرن ترین مدل های دستگاه لیزر مارکینگ به مهندسان تولید امکان میدهد تا کدهای ردیابی استاندارد نظیر دیتاماتریس و بارکدهای بین المللی را مستقیما روی بدنه سخت ترین آلیاژها حک نمایند.
گستره نفوذ این فناوری از کارگاه های ظریف طلا و جواهرسازی با الزامات کسر صفر درصدی بار براده تا صنایع تولید لوله و اتصالات پلیمری با سرعت خطی پیوسته امتداد یافته است. در صنعت خودرو و قطعه سازی، درج شماره شاسی یا شماره سریال فنی روی قطعات فولادی موتور نیازمند عمقی مشخص است که دستکاری فیزیکی آن غیرممکن باشد، در حالی که در شیرآلات بهداشتی اولویت اصلی با حفظ براقیت آبکاری کروم و ایجاد سیاه قلم بدون زبری سطح خواهد بود. جدول زیر کاربرد عملیاتی این سیستم را در چهار بخش کلیدی از صنایع مادر تفکیک کرده است:
| بخش صنعتی هدف | متریال های تحت پردازش | نوع نشانه گذاری و عمق کارکرد |
|---|---|---|
| صنعت لوله و اتصالات | پلی اتیلن، پی وی سی، لوله ۵ لایه و فلزی | متراژ مارک، لوگوی استاندارد و بارکد ردیابی پیوسته |
| خودروسازی و قطعه سازی | چدن، فولاد آلیاژی، آلومینیوم دایکست | شماره شاسی عمیق، دیتاماتریس مقاوم به سایش و حرارت |
| شیرآلات و تجهیزات بهداشتی | برنج، استیل ۳۰۴ و ۳۱۶، پوشش های پی وی دی | درج لوگوی برند به صورت آنیلینگ براق یا سیاه قلم بدون زبری |
| طلا، نقره و فلزات گرانبها | شمش طلا، النگو، پلاک های طلای ۱۸ عیار | عیارسنجی بسیار ریز، برش طلا و حکاکی چهره با حداقل پرت وزنی |
چهار دستاورد کلیدی ادغام فناوری لیزر در کارخانجات تولیدی
بهره برداری از سیستم های حک نوری مزایای استراتژیک زیر را برای مدیران کنترل کیفیت به همراه می آورد:
- ضد جعل سازی قطعات یدکی خودرو: ایجاد کدهای دوبعدی رمزنگاری شده روی بلوک سیلندر و پیستون که امکان کپی برداری متفرقه را میسوزاند.
- ثبات ابعادی در زیورآلات و طلاسازی: امکان تنظیم قطر پرتوی نور زیر ۳۰ میکرون برای ایجاد ظریف ترین نقوش اسلیمی بدون هیچ گونه ضایعات وزنی.
- دوام نشانه گذاری روی لوله های مدفون: ماندگاری خطوط راهنمای متراژ و استاندارد روی پلی اتیلن حتی پس از دهه ها قرارگیری در معرض نور خورشید و خاک.
- حفظ لایه های محافظ آبکاری شیرآلات: نشانه گذاری نوری بدون آسیب به لعاب زیرین فلز که از ایجاد کانون های زنگ زدگی و خوردگی موضعی پیشگیری میکند.
پیاده سازی این سیستم ها به عنوان بازوی اصلی ردیابی هوشمند، زیرساخت ورود کارخانجات به استانداردهای صنعت نسل چهارم را هموار ساخته است. هماهنگی کامل نرم افزار کنترلر با پایگاه داده مرکزی کارخانه سبب میشود که هر قطعه بلافاصله پس از خروج از قالب گیری یا ماشین کاری، شناسنامه دیجیتال منحصر به فرد خود را بدون اتلاف ثانیه ای از زمان خط دریافت کند. این درجه از یکپارچگی، راندمان کلی کارگاه را تضمین نموده و درصد خطای انسانی در فرآیند شماره گذاری محصولات را به صفر مطلق میرساند.
راهنمای انتخاب توان خروجی سورس لیزر فایبر متناسب با حجم تولید و متریال
انتخاب توان اپتیکی ژنراتور لیزر مستقیما بر سرعت براده برداری سطحی، عمق نفوذ پرتو در واحد ثانیه و همچنین توانایی ایجاد تغییر رنگ کنترل شده روی آلیاژها تاثیر میگذارد. یک سورس با توان پایین تر مانند بیست وات، انرژی متمرکز بسیار نرم و مناسبی برای ایجاد کنتراست سطحی بدون ذوب لبه ها فراهم میکند، در حالی که سورس های پنجاه وات به دلیل چگالی انرژی فوق العاده بالا، توانایی لایه برداری عمیق و حتی برش ظریف ورق های نازک فلزی را دارند. انتخاب اشتباه توان خروجی سبب کاهش سرعت کل خط تولید یا پرداخت هزینه سرمایه گذاری اولیه بالاتر از نیاز واقعی کارگاه خواهد شد.
در جدول تخصصی زیر، سه بازه توانی پرکاربرد در صنعت نشانه گذاری به همراه رفتار آنها روی متریال های صنعتی و ظرفیت خروجی خط بررسی شده است:
| مشخصه فنی و توان دستگاه | سورس ۲۰ وات (ظریف و سطحی) | سورس ۳۰ وات (استاندارد کارگاهی) | سورس ۵۰ وات (صنعتی و خطوط پرسرعت) |
|---|---|---|---|
| متریال های هدف اصلی | طلا، نقره، استیل نازک و پلاستیک فشرده | برنج، آلومینیوم آنودایز، چدن، قطعات خودرو | فولادهای آلیاژی سخت، ابزارآلات، قالب های سنگین |
| عمق نشانه گذاری موثر | کمتر از پنج صدم میلیمتر (کدگذاری سطحی) | تا دو دهم میلیمتر در چند پاس سریع | تا پنج دهم میلیمتر و قابلیت برش ورق طلا |
| بازه بازدهی تولید | کارگاه های تیراژ پایین تا متوسط و طلاسازی | خطوط تولید پیوسته با تیراژ کارگاهی استاندارد | خطوط پرواز آزاد اکستروژن و تولید انبوه سنگین |
| رفتار با متریال حساس | بدون حرارت مازاد و حفظ فرم متریال | تعادل کامل میان سرعت و کیفیت حرارتی | نیازمند کنترل دقیق فرکانس جهت جلوگیری از سوختگی |
سوالات کلیدی خریداران درباره خدمات پس از فروش و تامین قطعات در ایران
سرمایه گذاری روی ماشین آلات صنعتی زمانی بازدهی واقعی خود را نشان میدهد که زنجیره پشتیبانی فنی، عیب یابی سریع و تامین بردهای الکترونیکی در داخل کشور بدون معطلی در دسترس کارخانه باشد. متوقف شدن خط تولید به دلیل خرابی یک منبع تغذیه، لنز متمرکز کننده یا افت ناگهانی سورس لیزر، خسارت های مالی سنگینی به تیراژ روزانه وارد میکند. از این رو، ارزیابی اعتبار تامین کننده، وجود انبار فعال قطعات یدکی و حضور مهندسان متخصص جهت نصب، کالیبراسیون و آموزش اپراتور، اصلی ترین دغدغه مدیران خرید صنعتی در ایران است.
چهار چالش اساسی که عموم خریداران هنگام عقد قرارداد و استعلام گارانتی مطرح میکنند، به شرح زیر قابل تحلیل و بررسی است:
- ضمانت عملکرد و تعویض سورس مولد پرتو: اطمینان از گارانتی معتبر شرکتی برای ماژول فوتونیک بدون ارجاع طولانی مدت دستگاه به خارج از کشور.
- دسترسی مداوم به ملحقات مصرفی و اپتیک: در دسترس بودن دائمی لنزهای اف تتا، بردهای درایور گالوانومتر، پدال های پایی و سنسورهای تشخیص محصول.
- پشتیبانی نرم افزاری و زبان فارسی: تسلط کامل تیم پشتیبانی بر نرم افزار EZCAD و ارائه الگوهای کدگذاری خودکار دیتاماتریس و بارکد.
- خدمات اورژانسی برای خطوط پیوسته: اعزام تکنسین های مجرب در بازه های زمانی کوتاه جهت عیب یابی بردهای کنترلی و جلوگیری از توقف طولانی خط.
انتهای پیام