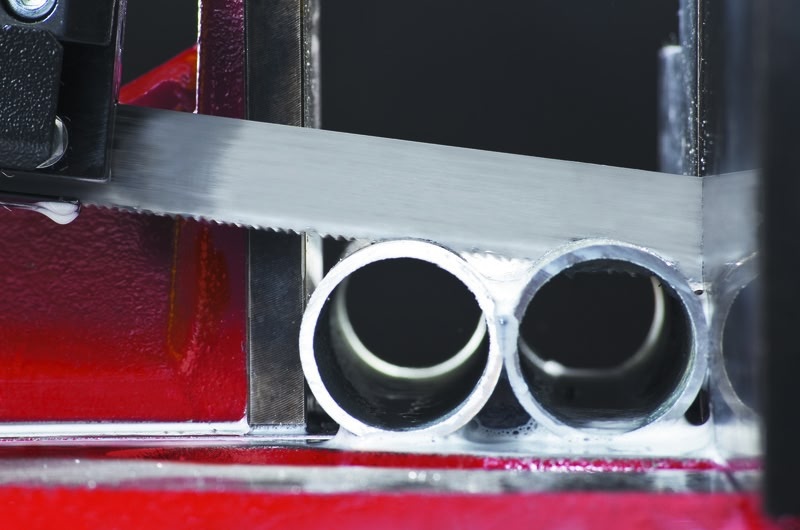
شکستن زودهنگام تیغ اره نواری هنگام برش پروفیل یکی از مشکلات رایج در کارگاههای برش فولاد است. وقتی یک تیغ بهجای رسیدن به عمر مورد انتظار، پس از مدت کوتاهی میشکند یا دندانههای آن کنده میشوند، اولین مظنون معمولاً خود تیغ است. اما در بسیاری از موارد، علت اصلی را باید در انتخاب نادرست تیغ، تنظیمات دستگاه، پارامترهای برش یا نحوه بستن قطعه جستوجو کرد.
پروفیل نیز برخلاف قطعات توپر، شرایط متفاوتی برای تیغ ایجاد میکند؛ زیرا دندانهها بهصورت متناوب وارد جداره و از آن خارج میشوند. همین تغییر مداوم بار میتواند احتمال ضربه، لرزش و شکست دندانه را افزایش دهد.
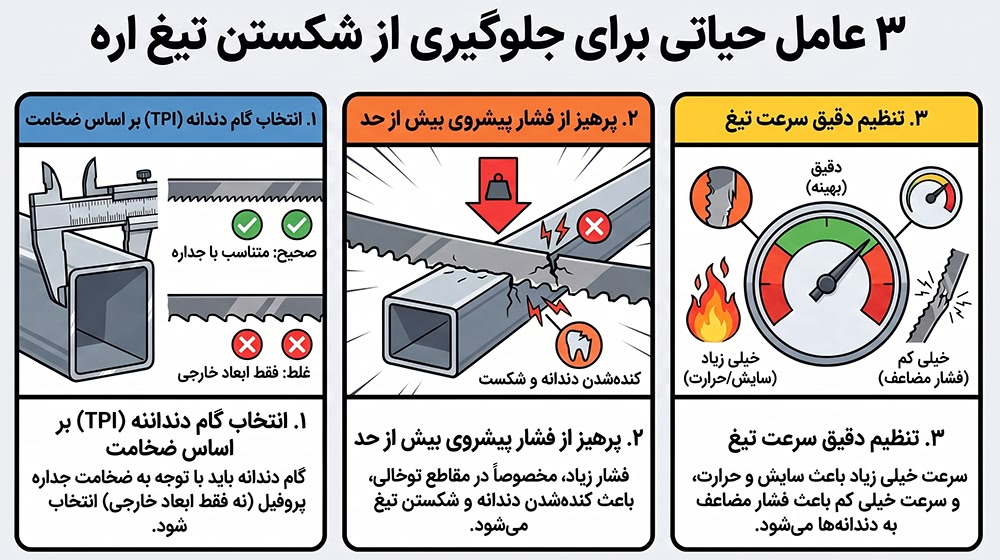
مهمترین دلایل شکستن تیغ اره نواری پروفیلبر
۱. انتخاب اشتباه گام دندانه
یکی از مهمترین عوامل، انتخاب TPI نامناسب است. برای برش پروفیل نمیتوان فقط بر اساس ابعاد خارجی قوطی یا لوله تصمیم گرفت؛ ضخامت جداره نیز اهمیت زیادی دارد.
برای نمونه، در راهنمای رسمی تیغ اره نواری پروفیل بر LENOX RX+ برای لوله، پروفیل، مقاطع سازهای و چندلایه برای ضخامت جداره ۲.۵ میلیمتر TPI برابر ۱۰/۱۴، برای ۵ میلیمتر ۶/۱۰ و برای ۱۰ میلیمتر ۴/۶ پیشنهاد شده است. یعنی هرچه ضخامت مؤثر قطعه بیشتر شود، معمولاً باید به سمت گام دندانه درشتتر رفت.
استفاده از گام نامناسب میتواند باعث شود تعداد دندانههای درگیر با قطعه بیش از حد کم یا زیاد شود و بار وارد شده به هر دندانه افزایش پیدا کند.
۲. فشار پیشروی بیش از حد
افزایش فشار پیشروی همیشه به معنی افزایش بهرهوری نیست. اگر فشار پیشروی بیش از توان تیغ باشد، مخصوصاً هنگام ورود دندانهها به مقاطع توخالی یا گوشههای پروفیل، بار ضربهای افزایش پیدا میکند.
نتیجه ممکن است بهجای افزایش سرعت واقعی برش، کندهشدن دندانه یا شکست تیغ باشد.
به همین دلیل باید بین سه عامل سرعت تیغ، فشار پیشروی و جنس و ابعاد قطعه تعادل برقرار شود.
۳. سرعت نامناسب تیغ
سرعت زیاد میتواند موجب افزایش حرارت و سایش سریعتر لبه برنده شود. از طرف دیگر، سرعت پایین همراه با فشار پیشروی نامناسب نیز میتواند باعث فشار بیش از اندازه روی دندانهها شود.
بنابراین یک عدد ثابت برای همه پروفیلها وجود ندارد. تنظیمات باید بر اساس جنس فولاد، ضخامت جداره، نوع تیغ و مشخصات دستگاه تعیین شود.
مشکل همیشه از تیغ نیست
اگر یک تیغ جدید نیز بلافاصله پس از نصب دچار شکست میشود، بهتر است دستگاه بررسی شود.
کشش نامناسب تیغ
کشش صحیح برای حرکت پایدار تیغ ضروری است. کشش نامناسب میتواند باعث حرکت جانبی، برش ناصاف و افزایش تنش روی تیغ شود. لنوکس نیز تأکید میکند که کشش صحیح باعث میشود تیغ صافتر و طولانیتر برش بزند.
لرزش دستگاه یا قطعه
اگر پروفیل هنگام برش بهخوبی مهار نشده باشد، لرزش آن مستقیماً به دندانهها منتقل میشود. این موضوع در برش چند قطعه بهصورت همزمان اهمیت بیشتری دارد.
قطعه باید تا حد امکان محکم و پایدار بسته شود تا تیغ بهجای تحمل ضربههای متوالی، یک برش یکنواخت انجام دهد.
گیر کردن تیغ؛ یکی از دلایل مهم شکست
در پروفیلهای توخالی، امکان نزدیکشدن یا فشار آوردن جدارهها به تیغ وجود دارد. اگر فضای کافی برای عبور تیغ وجود نداشته باشد، اصطلاحاً Pinching اتفاق میافتد و فشار جانبی زیادی به تیغ وارد میشود.
این موضوع یکی از دلایلی است که طراحی Set دندانه اهمیت پیدا میکند. در برخی مشخصات LENOX RX+، امکان چیدمان بسیار باز دندانهها برای جلوگیری از گیر کردن تیغ بین جدارههای پروفیل در نظر گرفته شده است.
RX+ نیز مشخصاً برای برش انواع پروفیل طراحی شده و لنوکس برای آن روی مقاومت دندانه در برابر کندهشدن، کاهش لرزش و توزیع بهتر بار بین دندانهها تأکید کرده است.
از روی نوع خرابی تیغ میتوان سرنخ پیدا کرد
شکل خرابی همیشه علت قطعی را مشخص نمیکند، اما میتواند مسیر عیبیابی را مشخص کند.
کندهشدن مکرر دندانهها: احتمال فشار پیشروی زیاد، TPI نامناسب یا بار ضربهای.
سایش سریع دندانهها: احتمال سرعت نامناسب، انتخاب تیغ نامتناسب با جنس قطعه یا خنککاری ناکافی.
شکست تیغ در بدنه: احتمال کشش نامناسب تیغ، تنظیم نبودن همراستایی چرخها، لرزش دستگاه یا وارد شدن تنش مکانیکی به تیغ.
شکست نزدیک محل جوش: باید کیفیت جوش و همچنین شرایط کشش و حرکت تیغ بررسی شود.
برش کج: احتمال مشکل در راهنماهای تیغ، کشش نامناسب تیغ، تنظیم نبودن همراستایی دستگاه یا انتخاب نامناسب تیغ وجود دارد.
بنابراین تعویض تیغ بدون پیدا کردن علت اصلی، ممکن است فقط هزینه را تکرار کند.
بهترین TPI برای پروفیل چیست؟
یک TPI ثابت برای تمام پروفیلها وجود ندارد. بهعنوان نمونه، جدول رسمی RX+ برای ضخامت جداره ۱.۲۵ میلیمتر TPI برابر ۱۴/۱۸، برای ۲.۵ میلیمتر ۱۰/۱۴، برای ۳.۷۵ میلیمتر ۸/۱۲، برای ۵ میلیمتر ۶/۱۰ و برای ۱۰ میلیمتر ۴/۶ را نشان میدهد.
این اعداد نشان میدهند که انتخاب تیغ باید بر اساس ضخامت واقعی متریال در مسیر برش انجام شود، نه صرفاً نام یا اندازه پروفیل.
چرا LENOX RX برای پروفیلبر طراحی شده است؟
تیغ اره نواری لنوکس RX+ یک تیغ دو فلزی است که برای برش لوله، پروفیل، مقاطع سازهای و چندلایه طراحی شده است. دندانههای این تیغ با هدف افزایش مقاومت در برابر کندهشدن و شکست دندانهها طراحی شدهاند.
همچنین شکل و آرایش دندانهها بهگونهای است که لرزش هنگام برش کاهش پیدا کند و فشار واردشده بین دندانهها بهتر توزیع شود. این ویژگیها باعث میشوند RX+ برای برش مقاطع توخالی و سازهای که بار واردشده به تیغ در طول برش دائماً تغییر میکند، گزینه مناسبی باشد.
در مشخصات RX+، گامهای مختلفی از ۲/۳ تا ۱۰/۱۴ TPI و عرضها و ضخامتهای مختلف تیغ ارائه شده است؛ بنابراین انتخاب تیغ را میتوان متناسب با دستگاه و کاربرد انجام داد.
این به معنی آن نیست که هر RX+ برای هر پروفیلی بهترین انتخاب است. مدل، عرض، ضخامت و TPI باید بر اساس دستگاه، جنس و ابعاد قطعه و شرایط برش انتخاب شود.
قبل از مقصر دانستن تیغ، این موارد را بررسی کنید
اگر تیغ پروفیلبر شما زود میشکند، این ترتیب عیبیابی منطقیتر است:
- ضخامت جداره پروفیل را بررسی کنید.
- TPI مناسب را انتخاب کنید.
- سرعت تیغ را کنترل کنید.
- فشار پیشروی را بیش از حد افزایش ندهید.
- کشش تیغ را بررسی کنید.
- راهنماهای تیغ را تنظیم و بررسی کنید.
- وضعیت چرخها و همراستایی آنها را کنترل کنید.
- پروفیل را محکم مهار کنید.
- احتمال گیرکردن تیغ بین جدارههای پروفیل را بررسی کنید.
- در نهایت، کیفیت و نوع تیغ را ارزیابی کنید.
شکستن زودهنگام تیغ اره نواری پروفیلبر الزاماً به معنی بیکیفیت بودن تیغ نیست. در بسیاری از موارد، مشکل از ترکیب چند عامل به وجود میآید: TPI نامناسب، فشار پیشروی زیاد، سرعت نادرست، کشش نامناسب، لرزش دستگاه یا مهار ضعیف قطعه.
انتهای پیام